 Sprache wählen
 English
 Spanish
 Polish
 Japanese
 Italy
PE-Schaum-Verdichter kaufen: 7 wichtige Auswahlkriterien für Unternehmen in Deutschland
Geschäumtes Polyethylen wird in Deutschland meist als PE-Schaum, Polyethylenschaum oder EPE bezeichnet. Das Material schützt Elektronik, Haushaltsgeräte, Fahrzeugteile, Möbel und Industrieprodukte während Lagerung und Transport.
Beim PE-Schaum Recycling reicht es jedoch nicht aus, den Schaum lediglich zu verdichten. Materialstruktur, Rückstellkraft, betriebliche Bedingungen und die Anforderungen des Abnehmers müssen zum gewählten Verfahren passen. Wer einen PE-Schaum-Verdichter kaufen möchte, sollte daher die folgenden Punkte prüfen.
1. Vernetzten und unvernetzten PE-Schaum unterscheiden
Vor der Auswahl der Anlage muss geklärt werden, ob der EPE-Schaum vernetzt oder unvernetzt ist. Unvernetztes EPE bleibt thermoplastisch und kann verdichtet, eingeschmolzen oder granuliert werden. Vernetzter Schaum lässt sich dagegen nicht ohne Weiteres erneut aufschmelzen und formen. Für ihn kommen eher Zerkleinerung, Füllstoffanwendungen oder andere spezialisierte Verwertungsverfahren infrage.
Soll das Material verdichtet oder eingeschmolzen und anschließend stofflich verwertet werden, ist die Prüfung der Materialart daher der erste Schritt.
2. Die starke Rückstellkraft von EPE berücksichtigen
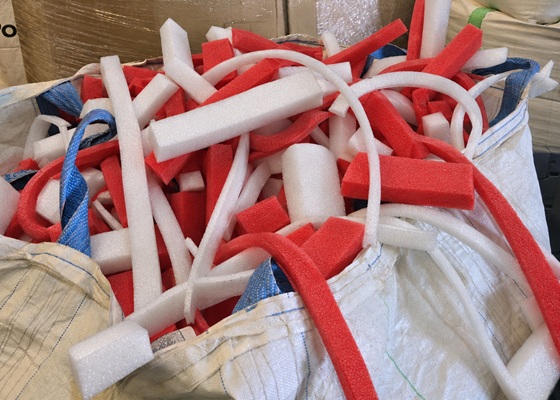
EPE ist elastisch und kehrt nach mechanischer Belastung teilweise in seine ursprüngliche Form zurück. Bei einer reinen Schneckenverdichtung können die Blöcke deshalb aufbrechen oder sich wieder lockern. Die erreichte Volumenreduzierung bleibt dann nicht dauerhaft erhalten.
Ein geeigneter EPE-Verdichter sollte diese Rückstellkraft kontrollieren. Bei einer schneckenbasierten Verdichtung empfiehlt sich eine thermische Oberflächenfixierung am Austrag. Sie verfestigt die Außenseite des Blocks, sodass er seine Form während Lagerung und Transport behält.
3. Verdichten oder schmelzen: zwei Wege beim Polyethylen-Recycling
Für PE-Schaum stehen zwei Verfahren zur Verfügung. Bei der ersten Variante wird das Material zerkleinert, mit einer Schnecke verdichtet und anschließend an der Oberfläche thermisch fixiert. Das Verdichtungsverhältnis liegt bei etwa 50:1. Die zweite Variante schmilzt den Schaum vollständig auf und formt daraus feste Schmelzbarren. Hier sind bis zu 90:1 möglich.
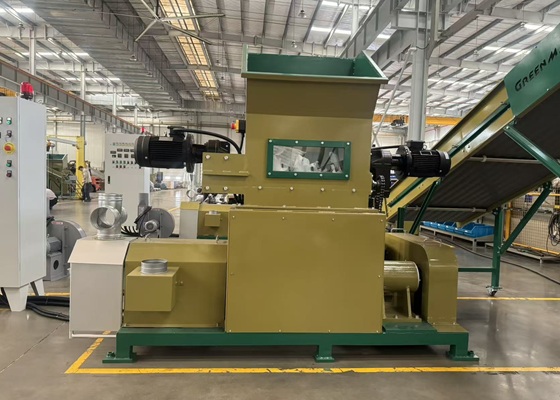
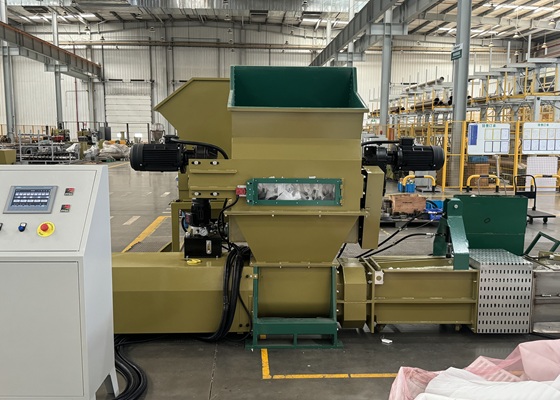
Der GREENMAX ZEUS EPE-Verdichter zerkleinert und komprimiert den Schaum zunächst mechanisch. Anschließend wird die Oberfläche des Blocks leicht angeschmolzen und fixiert. Der Z-C100 hat eine Gesamtleistungsaufnahme von etwa 20,45 kW; die Dichte der fertigen Blöcke liegt üblicherweise zwischen 200 und 400 kg/m³. Energiebedarf und Geruchsentwicklung fallen geringer aus als beim vollständigen Aufschmelzen.
Die GREENMAX MARS Schmelzmaschine erhitzt das Material, fördert es über eine Schnecke und formt nach der Abkühlung hochverdichtete Barren. Das Verdichtungsverhältnis erreicht bis zu 90:1, die Materialdichte etwa 600 bis 800 kg/m³. Dieses Verfahren eignet sich besonders bei begrenztem Lagerraum, langen Transportwegen oder wenn der Abnehmer ausdrücklich Schmelzmaterial verlangt.
| Parameter | Z-C100 | M-C100 |
|---|---|---|
| Durchsatz | 100 kg/h | 100 kg/h |
| Gesamtleistungsaufnahme | 20,45 kW | 25,1 kW |
| Verdichtungsverhältnis | 50:1 | 90:1 |
| Dichte des verdichteten Materials | 200–400 kg/m³ | 600–800 kg/m³ |
| Abmessungen (L × B) | 4,06 × 0,57 m | 2,03 × 1,5 m |
| Gewicht | 1.650 kg | 1.500 kg |
4. Klebebänder, Etiketten und Fremdstoffe vor der Aufgabe entfernen
EPE-Verpackungen sind häufig mit Klebeband, Etiketten, Karton oder Verbundfolie verunreinigt. Gelangen diese Stoffe in die Anlage, können sie den Materialfluss stören, die Qualität der Blöcke mindern und den Verschleiß von Schnecke und Zerkleinerungseinheit erhöhen.
Saubere Produktionsreste sollten deshalb bereits am Entstehungsort von gebrauchten Verpackungen getrennt werden. Dünne Schaumfolien, Rollenmaterial und dicke Formteile lassen sich zudem besser chargenweise verarbeiten, da sie unterschiedliche Einzugs- und Maschineneinstellungen erfordern.
5. Stromversorgung, Abluft und Wartung vorab klären
Deutsche Industriebetriebe verfügen in der Regel über Drehstrom mit 400 V und 50 Hz. Vor der Bestellung sollten dennoch Netzspannung, Anschlussleistung, Schutztechnik und Schnittstellen am vorgesehenen Standort geprüft werden. Eine Schmelzmaschine erzeugt Wärme und Prozessgerüche, weshalb ausreichend Platz für Lüftung, Abluftführung und Wärmeabfuhr erforderlich ist.
Da EPE zäh und elastisch ist, belastet die kontinuierliche Verarbeitung großer Verpackungsteile besonders Schnecke und Schneidwerk. Materialqualität, Wechselintervalle und Verfügbarkeit der Verschleißteile sollten deshalb bereits vor dem Kauf geklärt werden.
6. Die Anlage mit dem eigenen Material testen
EPE-Abfälle unterscheiden sich je nach Hersteller und Anwendung deutlich in Dichte, Stärke, Härte und Rückstellkraft. Die im Datenblatt angegebene Leistung ist daher nur ein Richtwert.
Bei einem Test mit dem eigenen Material lässt sich prüfen, ob die Aufgabe gleichmäßig funktioniert, die Blöcke stabil bleiben und die erreichte Dichte für Lagerung und Transport ausreicht. Auch Blocklänge, Fixiertemperatur und Schneckendrehzahl können dabei an den tatsächlichen Abfallstrom angepasst werden. Solche Ergebnisse sind für die Entscheidung, einen PE-Schaum-Verdichter zu kaufen, aussagekräftiger als ein reiner Datenblattvergleich.
7. Fördermöglichkeiten und Verpackungsvorschriften beachten
Vor der Investition in einen EPE-Verdichter lohnt sich ein Blick auf Förderprogramme für Kreislaufwirtschaft und Umwelttechnik. Das KfW-Umweltprogramm unterstützt unter anderem Investitionen in Abfallverwertung, Sekundärrohstoffe und entsprechende Anlagentechnik. Auch die Förderbanken der Bundesländer können passende Finanzierungen anbieten. Da Fristen und Voraussetzungen variieren, sollten Unternehmen die aktuellen Bedingungen vor der Budgetplanung und Vertragsunterzeichnung prüfen.
Gleichzeitig steigen die regulatorischen Anforderungen. Unternehmen, die Verpackungen erstmals in Deutschland in Verkehr bringen, müssen abhängig von ihrer Herstellerrolle die Registrierung im Verpackungsregister LUCID und weitere Pflichten erfüllen. Seit dem 12. August 2026 gilt zudem die europäische Verpackungsverordnung PPWR.
Für Betriebe, in denen regelmäßig PE-Schaumstoffabfälle anfallen, kann ein frühzeitig aufgebauter Prozess für Sortierung und Verdichtung den Platzbedarf senken. Gleichzeitig lassen sich Transportaufwand und Entsorgungskosten reduzieren und die Voraussetzungen für ein geordnetes PE-Schaum Recycling verbessern.