 Sprache wählen
 English
 Spanish
 Polish
 Japanese
 Italy
EPE-Verpackungsabfall in der deutschen Automobilzulieferkette: drei GREENMAX Verdichter für PE-Schaum im Vergleich
Europas größte Automobilindustrie – und ein Abfall, der sich nicht wirtschaftlich abtransportieren lässt
EPE, expandiertes Polyethylen, schützt Armaturenbretter, Frontend-Module und Türverkleidungen auf dem Seeweg von Asien nach Deutschland. Vor Ort bleiben Kantenprofile, formgefertigte Einlagen und Zwischenlagen zurück. Möbel- und Haushaltsgeräte-Zentrallager liefern ebenfalls, aber kein anderer Sektor erzeugt den Abfall so konzentriert und so planbar wie die Automobilzulieferkette.
Das Material wiegt wenig, ist sperrig und springt nach dem Pressen zurück. Örtliche Abnehmer für lose EPE-Abfälle sind rar, und mit zunehmender Entfernung übersteigt der Frachtaufwand schnell den Materialwert. Hinzu kommt der deutsche Sonderfall: Seit 2005 dürfen unbehandelte Abfälle nicht mehr deponiert werden. Lockere Schaumabfälle gehen daher in die Verbrennung – Kosten, die sich nach Volumen und Abholfrequenz summieren, während teure Arbeitszeit beim erneuten Umlagern der losen Blöcke verbraucht wird.
Der regulatorische Druck wächst parallel. Die PPWR ist seit August 2026 voll anwendbar, und in Lieferantenaudits verlangen OEM zunehmend Nachweise darüber, wohin Verpackungsabfälle tatsächlich geführt werden. Wer diese Nachweise nicht liefern kann, verliert Punkte in der ESG-Bewertung.
Für Recycler liegen hier stabile Materialquellen. Der Schlüssel beim PE-Schaum Recycling ist die Dichteerhöhung am Entstehungsort: Ein Verdichter für PE-Schaum verringert das Volumen, erhöht die Ladung pro Fahrt und vergrößert den wirtschaftlich erreichbaren Einzugsbereich. Innenraumteile-Zulieferer und Logistikzentren mit gebündeltem Auspacken werden so zu verlässigen Quellen – und die verdichteten Blöcke lassen sich wiegen, dokumentieren und auditieren.
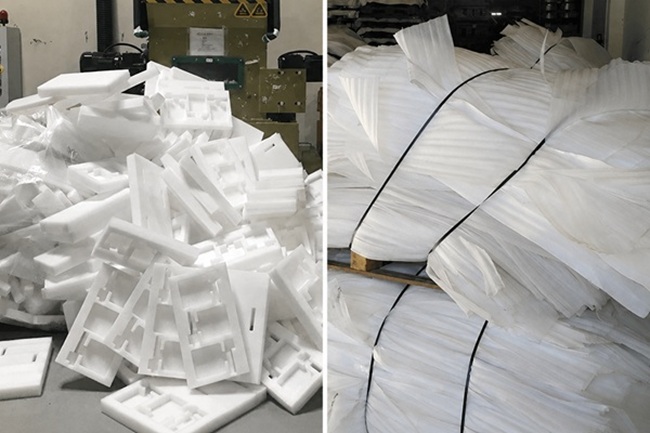
Drei Verdichter für expandiertes Polyethylen (EPE) im Vergleich
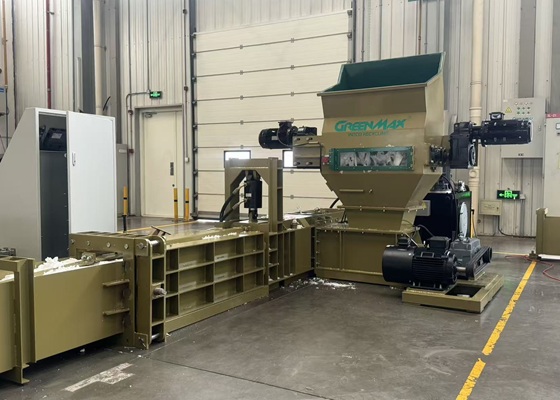
ZEUS: Oberflächenschweißung gegen das Rückstellverhalten
EPE verhält sich anders als EPS: Nach reinem Kaltpressen atmen die Blöcke wieder auf. ZEUS zerkleinert und verdichtet das Material per Schnecke und verschweißt zugleich die Außenhaut durch gezielte Oberflächenerwärmung – ein vollständiges Schmelzen findet nicht statt. Der Z-C200 Verdichter für PE-Schaum schafft bis zu 200 kg/h und eignet sich für Zulieferer und Logistikzentren, in denen saubere EPE-Abfälle kontinuierlich anfallen. Die Blöcke bleiben formstabil, lassen sich sauber stapeln und sind für die spätere Granulierung unproblematisch.
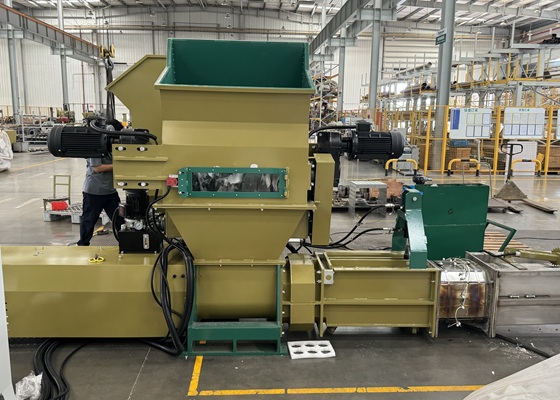
HYDRAULIC: Kaltverdichtung für höhere Blockdichte
Die Hydraulikpresse arbeitet ohne Gesamterwärmung und verdichtet EPE zu kompakten Blöcken. Der H-C200 Verdichter für expandiertes Polyethylen (EPE) erreicht ebenfalls bis zu 200 kg/h bei einem Verdichtungsverhältnis von bis zu 70:1. Das passt zu gebündelten Abfallmengen, zu Transporten an weiter entfernte Standorte oder zu Abnehmern, die eine hohe Blockdichte voraussetzen. Einzuplanen ist der Platzbedarf für Hydraulik und Blockabfuhr.
MARS: maximale Transporteffizienz über lange Strecken
MARS zerkleinert, fördert und plastiziert das Material thermisch zu dichten Schmelzblöcken. Der M-C200 Polyethylen-Schmelzer verarbeitet bis zu 200 kg/h bei einer Volumenreduzierung von bis zu 90:1. Wenn in der Region kein fester Abnehmer gefunden ist und das Material überregional gefahren werden muss, ist diese Maschine meist die wirtschaftlichste Wahl. Zu prüfen bleiben Energiebedarf, Belüftung und ob die Abnehmer Schmelzmaterial annehmen.
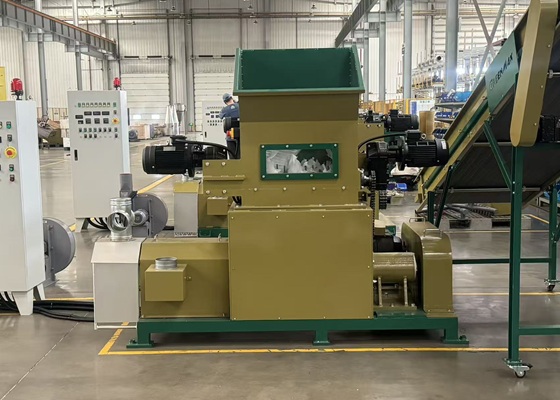
Welcher Verdichter passt zum Betrieb?
Wenn kontinuierlicher Betrieb und ein sauberes Blockbild zählen, ist ZEUS die naheliegende Wahl. Wer ohne Schmelzen eine höhere Dichte braucht, prüft HYDRAULIC. Und wenn lange Wege und die Ladeeffizienz das eigentliche Problem sind, lohnt die Evaluation von MARS.
Die Entscheidung fällt selten allein nach Kilogramm pro Stunde. Materialstärke, Tagesmenge, Transportentfernung und die Abnahmekriterien der Downstream-Abnehmer beeinflussen das Ergebnis mindestens ebenso. Sinnvoll ist deshalb die umgekehrte Reihenfolge: erst klären, wer das verdichtete Material abnimmt – dann das Verdichtungsverfahren wählen.
Läuft bei Ihnen EPE-Abfall aus Verpackungen auf, ohne dass ein wirtschaftlicher Weg aus dem Werk führt?
GREENMAX bewertet Material, Mengen und Standortbedingungen und empfiehlt die passende Konfiguration.
Kostenlose Erstberatung anfordern – info@greenmax-machine.com| Anlage | Verfahren | Volumenreduzierung | Blockdichte |
|---|---|---|---|
| ZEUS | Schneckenpressung mit Oberflächenschweißung | Faktor 50 | 200–400 kg/m³ |
| HYDRAULIC | Hydraulische Kaltverdichtung | Faktor 70 | 400–600 kg/m³ |
| MARS | Thermische Schmelzverdichtung | Faktor 90 | 600–800 kg/m³ |
Häufige Fragen
Wer kauft verdichtete PE-Schaum-Blöcke?
Press- und Schmelzblöcke sind handelsübliche Sekundärrohstoffe. Recycler und Granulateure nehmen beide Formen an, und GREENMAX vermittelt örtliche Abnehmer bzw. kauft qualitätskonformes Material selbst zurück.
Unterscheidet sich Kaltverdichtung vom Schmelzen im Recyclingwert?
Beide Varianten gehen in die Granulierung. Der Unterschied liegt in Dichte und Transportkosten, nicht in der Verkäuflichkeit.